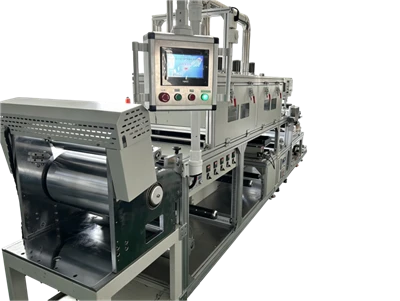
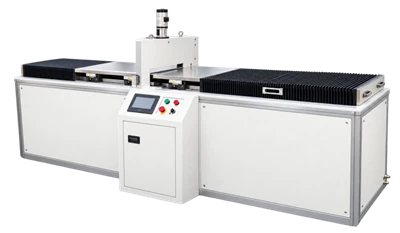
הרם מוט ערבוב מהתוף והסלרי זורם ישר ממנו, ולא משאיר מאחור כמעט דבר. יוצקים על מצע זה נמרח לסרט דק תוך שניות. זה נראה הרבה יותר קל לטיפול מאשר עבה.
על הקו הוא מביא את מערכת הבעיות שלו. הציפוי דק, ולכן אדוות זרימה קטנות מציירות פסים על פני הרשת. העובי כבד בשני הקצוות וקל באמצע, וגליל חדש של מצע הופך אותו. מופיעים חרירים, כל אחד מכוסה בשפה מוגבהת. דחוף את מהירות הקו מעלה ומשקל המעיל גולש למטה. הושיטו יד לחומר מעבה ובעיות סעיף ההזנה חוזרות ישר.
מה שמקשה זה לא המספר על גביע.
מדוע דליפה דלילה על פני המשאבה
משאבת תזוזה חיובית- מספקת את התזוזה שלה פחות מה שדולף בחזרה. הדליפה עולה עם הפרש הלחץ ועם קוביית המרווח. זה יורד ככל שהצמיגות עולה. זרוק את הרחצה מ-3,000 ל-300 סמ"ס ואותה משאבה דולפת פי עשרה. פינוי כפול והדליפה עולה שמונה פעמים.
על תרחיץ עבה היעילות הנפחית יכולה להגיע ל-95 אחוזים. על דק הוא עשוי לשבת על 75. קבעו 100 גרם לדקה ו-75 גרם מגיעים לכוס. תזוזה של לוחית שם וזרימה מועברת הם שני דברים שונים. תפוס את השקע בכוס למשך דקה אחת ויש לך את התשובה שלך.
הפער הזה מסתתר בתוך סרט עבה ונראה דרך סרט דק. שסתום הלחץ האחורי- ומיכל הגלישה בלולאה קיימים כדי להחזיק אותו. אורך הריצה והמרפקים מגיעים כולם לזרימה שנמסרה. בקש את עקומת יעילות המשאבה בזמן גודל המכונה. לספק הציוד יש את המספר הזה, ואם אתה מקבל אותו זה עניין אחר. ספק קו ציפוי יעבור את עוצמת הגלישה, וזה חוסך יותר מקצת זמן בהתחלה-.
משאבת דיאפרגמה צריכה שורה משלה בסכומים. כל מהלך מרים ומוריד את הלחץ. ראה את המד בשקע המשאבה מהבהב וזה בדרך כלל מה שאתה רואה. סרט דק הוא הדבר הרגיש ביותר שאתה יכול לשים מתחתיו, וזו הדרך שבה הדופק מסתיים כרצועות אינטרנט צולבות-.
גליל חריף עוזר במקום
גליל גראבורה מורעב על תרחיץ עבה ומתמלא בקלות על דק. התאים משתחררים בצורה נקייה, והמיקרו-חריף מגיע למשקל פרווה נמוך מאוד. עבור גרם אחד עד שניים למ"ר, ראש העברה הוא בדרך כלל המסלול הפשוט יותר.
יש עלות.
ככל שהדייסה דקה יותר, כך קשה יותר ללהב לנגב את התאים. לזרוק ולהתיז עולים, ויחס ההעברה יורד ברגע שהקו מאיץ. לחץ על גיליון נייר לבן כנגד הגליל בזמן שהקו נעצר. הדפס חלקי אומר שהלהב לא מתנגב באופן שווה.
ראשי מדידת הרווחים-יש להתאים שוב. להב פסיק גורר תרחיץ דרך הרווח בין קצה הלהב לגליל הגיבוי. ככל שהדיסה דקה יותר, כך יותר ממנו בורח דרך הרווח הזה. לאחר מכן משקל המעיל נשען חזק יותר על לחץ הגב ומהירות הקו. קוביית חריץ צריכה חרוז יציב, ותמיסה דקה שוברת את החרוז הזה ביתר קלות, ולכן תיבת הוואקום צריכה לעבוד קשה יותר.
איזו שיטה יצרן מכונות ציפוי מציין בהצעה מחליטה כאן באותה מידה שהיא מחליטה על תמיסה עבה. טווח הפערים שבונה מכונות מכניס בגיליון התהליך מראה אם הראש היה בגודל של חומר דק. טווח ההתאמה שיצרן מכונות ציפוי מציע הוא החדר שעימו אתה צריך לעבוד באתר.
הקצוות לא מחזיקים
פילוס הוא מתח פני השטח המושך פסגות לשפלים, עם צמיגות כהתנגדות. צמיגות נמוכה משטחת את התבנית בשניות. על פני אותן שניות הסרט גם זז הצידה. שום דבר לא מחזיק אותו בקצוות. הסרט הרטוב נערם משני הצדדים, הקצוות מתעבים והמרכז מתדלדל.
הפעל מד ברחבי הרשת, קח חמש נקודות, ושתי הקריאות החיצוניות הן בדרך כלל הראשונות לקפוץ. כאשר הסרט דק, מתח פני השטח מושך אותו לאחור. השפה המורמת סביב חריר היא חומר שנדחף הצידה ונשאר עומד. חרירים מופיעים בצורה הטובה ביותר מתחת למנורה בזווית רדודה. ישר, אתה לא רואה כלום.
הרטבה לקויה היא השורש של זה. נוזל מתפשט על מצע רק כאשר אנרגיית פני המצע יושבת מעל מתח פני הנוזל. ככל שהפער גדול יותר, כך הסרט יציב יותר. PET יורד מהגליל במהירות של כ-42 mN/m, והקורונה מעלה אותו מעל 50. הנתון בדף הנתונים הוא בדרך כלל עבור הגליל הלא מטופל. תרסיס דק יושב בקצב של 22 עד 28 mN/m, ותוספי פילוס דוחפים אותו למטה. נתונים מספק תוספים הם בדרך כלל עבור הנוזל המסודר, והמיזוג משנה אותו.
משטח שטופל בקורונה-מתפרק בן לילה, אז טפל בו וצפה אותו באותה משמרת. כאשר אנרגיית פני השטח קצרה, הפעל תחילה קורונה, ולאחר מכן הוסף מדריכי קצה ודחוף את השפה העבה חזרה למטה. אף שלב לא עולה הרבה.
עומס ממס נוחת על התנור
תרחיץ דק בדרך כלל אומר יותר ממס. במוצקים נמוכים, אותו משקל שכבה יבש זקוק לסרט רטוב עבה יותר. הפעלת 25 אחוז מוצקים עד 20 גרם/מ"ר של ציפוי יבש דורשת 80 גרם/מ"ר של סרט רטוב. ב-45 אחוז מוצקים צריך 44. כל הממס הנוסף הזה יוצא דרך התנור.
אידוי זקוק לחום והוא זקוק לזמן. הכפילו את הממס והתנור צריך להזיז פי שניים מהחום, כשמאחוריו נפח האוויר. הסרט הרטוב הוא דק, כך שאזור ראשון חם מרתיח את הממס על פני השטח. אחריו חורים ושלפוחיות.
אתיל אצטט רותח ב-77 מעלות בלחץ אטמוספרי, טולואן ב-111 מעלות. מים רותחים גבוה ונושאים חום סמוי בסדר גודל גדול יותר. שנה את התערובת ויש לבנות מחדש את הטמפרטורות באזור. העבירו אותם לקרר כדי להתחמם, החזק את נפח האוויר למטה בהתחלה, ותן לממס זמן לעזוב. שאל ספק ציוד לגבי הזרימה וירידת הלחץ על התערובת החדשה ומספר סבבי ניסוי נעלמים.
עקומות הייבוש המגיעות עם חבילת המסירה מכסות בדרך כלל פורמולציה אחת, ויצרן קו ציפוי מציין מאיזו גרסה הוא הגיע. טמפרטורות האזור ונפחי האוויר שבונה מכונות מכניס להצעה אומרים לך איזה אזור להעביר. שינוי הסלרי והגדרות הייחוס שיצרן שולח עם המכונה הם נקודת התחלה, לא יותר.
מדדו ארבעה מספרים, ואז הזיזו אחד
צמיגות שייכת לקצב גזירה של ציפוי. מד ויסקומטר כף יד פועל בין עשר למאה שניות הדדיות. שיעורי הגזירה בתוך ראש ציפוי הם לרוב מעל אלף. זה יותר מסדר גודל בנפרד. תרחיץ דק הוא בדרך כלל ניוטוני, כך שהקריאה בקושי זזה עם מהירות הציר, ומהירות אחת או שתיים מציגות את המגמה. רשום את טמפרטורת הסילוף בכל קריאה. אותו תוף יכול לקרוא צעד זה מזה בין הבוקר לצהריים.
שלושת המספרים האחרים יושבים בשלושה מקומות. עובי הסרט הרטוב הוא השני, שנלקח על פני הרשת כך שניתן להשוות את המרכז והקצוות. אותה קריאה בודדת מפרידה בין בעיית ראש לבין בעיית מצע. שקלו את מה שהמשאבה מספקת וקבעו אותו מול נקודת ההגדרה, וההבדל הוא הדליפה הפנימית. עבור עומס הייבוש, הכפל את מסת הממס בחום הסמוי שלו. בדוק זאת כנגד העברת החום של התנור ונפח האוויר. אם המספר לא ייסגר, שום הגדרת טמפרטורה לא תחזיק אותו. מספרים מספק נלקחים בתנאים שלהם, אז בקשו את התנאים אצלו.
מאיפה מתחילים כשהם לא מסכימים?
המצע הוא המקום הכי זול לעבוד בו, והכי קל לדלג עליו. מדור הזנות עולה כסף. בחר משאבת תזוזה חיובית- עם מרווח חזק, ואל תפעיל אותה מהר. הוסף שסתום לחץ אחורי- בלולאה כדי להצמיד את ההפרש על פני המשאבה. ספק קו ציפוי יכול לעשות הכל, אבל רק אם תבקשו מראש. ואז הזיז את המספר שהוא הכי רחוק.
האם ציפוי דק מחזיק לא מסתכם בנתון הצמיגות. כמה המשאבה דולפת בחזרה, האם הראש היה בגודל של תמיסת דקה, עד כמה נעשתה הרטבה וכמה מקום נשאר לתנור. קבל את כל הארבעה וציפוי דק פועל ברציפות. החמצה אחת ועיבוי התרחיץ רק מעביר את הבעיה חזרה לקטע ההזנה.
כתוב את הצמיגות והמוצקים שנמדדו בהסכם הטכני, עם שיטת המדידה, יעילות המשאבה וטמפרטורות האזור בקווים נפרדים. כאשר בונה מכונות רושם את הנפח שנמסר בחבילת המסירה, יש לך למה להשוות. עם OEM שמנהל את הפרויקט, איש קשר אחד יכול למשוך את שלוש קבוצות המספרים יחד. יצרן מכונות ציפוי ויצרן קו ציפוי מחזיקים בכל חלק ברשימה זו. תן שם לשניהם וצרף את שיטת הקבלה לאותו קובץ, במיוחד כאשר יצרן OEM מריץ את הפרויקט. בעיות כאלה עולות לעתים קרובות בעבודה אישית. Innater פועלת דיוק, עובי ואחידות מול הסילוף שלך ועובי היעד שלך, מכונה אחר מכונה.

ציפוי perovskite-מולד

מכונת אבקה יבשה-מולד
פורסם על ידי Innater Intelligent Equipment Co., Ltd, יצרנית של מכונות ציפוי לא-סטנדרטיות וקווים אוטומטיים. דוא"ל 13316631159@163.com|אתר אינטרנט https://www.getinnater.com/|טל +8613316631159