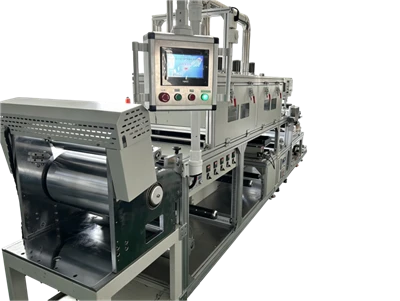
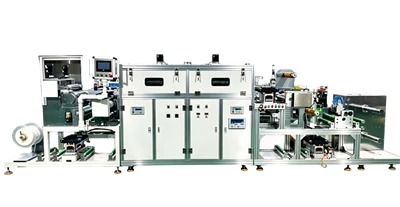
הרם מוט ערבוב מהתוף והסלרי נצמד אליו, משחרר בגוש איטי. נשפך לתוך מיכל, הוא יושב בערמה ומתפשט במשך זמן רב. האם התמיסה הזו שייכת לקו ציפוי?
מדגם הפיילוט צויר ביד ונראה שטוח מספיק. בפס הייצור הבעיות מגיעות בזו אחר זו. המדיד ביציאת המשאבה אף פעם לא מתייצב. העובי הוא פסיעה מקצה אחד לשני, ופס לא מצופה מופיע מדי פעם באמצע. הרשת יוצאת מהתנור עם עור מעל ושכבה רכה מתחת. האט את הקו והוא משתפר, יחד עם הפלט.
לחלק מהקונים נאמר לדלל את התמיסה עד שתזרום. דילול מפיל את המוצקים, ומשקל הסרט היבש לא יגיע לשם.
מה שעוצר זה לא מספר הצמיגות.
היכן שהצמיגות הגבוהה תופסת תחילה
ירידת לחץ בצינור מופיעה תחילה.
בזרימה למינרית, ירידת הלחץ עולה עם צמיגות ויורדת בחזקת הרביעית של קוטר הצינור. קח צמיגות מ-3,000 ל-30,000 cps והירידה לאורך אותו צינור עולה עשר פעמים. חצו את הקובה והוא עולה שש עשרה פעמים.
משאבת גלגלי שיניים מחליקה פחות על רפש עבה, כך שהיעילות הנפחית שלה מחזיקה מעמד. הצרה יושבת בצד היניקה. קדח צר, ריצה ארוכה ויותר מדי מרפקים מושכים את הכניסה לוואקום עמוק יותר. התמיסה לא יכולה למלא את מרווחי השיניים מהר מספיק, והזרימה מתחילה לפעום. על אותו תוף, מיכל מלא ומיכל נמוך יהיו שונים בכעשירית בתפוקה.
גם מומנט המנוע דורש בדיקה. פי עשרה מהצמיגות מעלה את כוח הציר באותה מהירות. ייתכן שיחס ההילוכים שנבחר קודם לכן כבר לא יתאים. בונה מכונות מציין את תנאי כיול המשאבה באריזת החשמל. זה הנתון שצריך לבדוק כאן.
יש יותר מקום לעבוד בסעיף הזה מאשר בראש. קצר את ריצת היניקה. פתח את הקדח והקרב את המשאבה לראש. משאבת תזוזה חיובית- היא לרוב המתאימה יותר לחומר עבה. מה שספק קו ציפוי ממליץ כאן מחליט לרוב אם המערכת פועלת בכלל.
ראשי ההעברה חסרים בשריפה
גליל גראבורה נושאת תפוחים למעלה בתאיו.
התאים צריכים למלא תחילה, ואז לשחרר את התרחיץ על המצע בלחץ. מעלים את הצמיגות והם מתמלאים קצרים ומעבירים פחות. משקל המעיל נוחת מתחת לנתון התיאורטי. תאי מיקרו- רדודים יותר ורגישים יותר. על ראשים אלו משקל המעיל נע בצמיגות ובמהירות הקו יחדיו. יש למצוא את ההגדרה בניסוי ולא בחישוב.
אם התאים לא יכולים להתמלא, מה גורם לך לחשוב שמשקל המעיל יחזיק?
לראשי מדידת פערים-אין בעיה זו. להב פסיק משאיר מרווח קבוע בין קצה הלהב לגליל הגיבוי. התרחיץ נלחץ דרכו, כך שמשקל המעיל עוקב אחר הפער ומהירות הקו. תבנית חריץ מוזנת בלחץ ומטרים בתוך החלל לפני השפתיים. על תוף אחד של תרחיץ, גליל שקע עשוי שלא לפעול בזמן שלהב פסיק יפעל.
ספק ציוד שואל לגבי צמיגות ומוצקים בסבב השאלות הראשון. יצרן מכונות ציפוי מציין את שיטת המדידה בהצעה. בשורה עבה, השורה האחת הזו קובעת את רוב מה שאחרי.
מדוע התבנית לא תתיישר
רפש שלא יזרום משאיר את התבנית היכן שהיא.
פילוס הוא מתח פני השטח המושך פסגות לשפלים, וצמיגות היא ההתנגדות. זמן הפילוס עולה עם הצמיגות ועם החזקה הרביעית של אורך הגל. על אותו תוף, פי עשרה מהצמיגות הופכת פילוס של שתי- שניות לעשרים שניות. העבר את אורך הגל מ-0.1 מ"מ ל-0.2 מ"מ והזמן עולה פי שש עשרה.
אזור התנור הראשון עוזר מעט. חום מוריד את הצמיגות והיישור מאיץ, בעוד פני השטח מתחילים לעור בו זמנית. החלון צר.
הטבלה הנמסרת על ידי היצרן נושאת בדרך כלל נתון צמיגות אחד. תרחיץ עבה הוא הכי פחות רגיש אליו. שניים או שלושה שיעורי גזירה הם אלה שמראים את המגמה. צמיגות גבוהה מגיעה בדרך כלל עם מוצקים גבוהים ופחות ממס. גם זמן קנייה עם ממס אינו פתוח.
סרט רטוב עבה מסתבך
ייבוש בסרט עבה עובד מבפנים החוצה.
הממס צריך להתפזר אל פני השטח לפני שהאוויר יכול לסחוב אותו. הזמן האופייני עולה בריבוע העובי. עבור מסרט רטוב בגודל 100 מיקרון ל-200 מיקרון והייבוש אורך פי ארבעה. תרחיץ עבה פירושו בדרך כלל סרט רטוב עבה יותר עם מוצקים גבוהים ומעט ממס. אזור ראשון חם מפשיף את פני השטח. לממס מתחת אין לאן ללכת והוא פורץ, משאיר חורים ושלפוחיות.
אם הפרופיל זז קדימה או אחורה תלוי בתערובת הממס. ספק ציוד יכול לתת לך זרימה נגד ירידת לחץ עבור התערובת החדשה. זה חוסך כמה סבבי ניסיון באתר.
אילו קריאות באות קודם
קרא תחילה את הצמיגות בפועל.
קח שתיים או שלוש מהירויות ציר וצפה עד כמה הקריאה נופלת. נקודה אחת אומרת לך הכי פחות על תרחיץ עבה.
לאחר מכן צייר את התרחיץ על המצע שבו אתה מתכוון להשתמש וצפה כיצד הוא מתפשט. אם הוא זוחל ונסוג לאחור, יש לפתור תחילה הרטבה.
לאחר מכן צפה במד בסעיף ההזנה. מחט שלא תקבע נקודות בשאיבה מורעבת או בהחלקת משאבה. הראש לא מעורב. בונה המכונות משאיר את עקומת הכיול עבור משאבה זו בחבילת המסירה. השווה מולו ותוכל לראות כמה מרווח נשאר.
לבסוף, קרא את ציור הצנרת. היריעות בחבילת המסירה של יצרן קו ציפוי מראים באיזה חלק יש את הקדח הקטן ביותר ואילו מרפקים אוספים חומר.
הנתונים יושבים עם שלושה גורמים שונים, הניסוח, המכונה ומערכת ההזנה. כאשר יצרן OEM מתאם את הפרויקט, איש קשר אחד יכול לאסוף אותו. ספק שמפרט את מה שנמדד במסירה נותן לך משהו להשוות מולו.
התאמת המכונה לסלורי
תבחר את הראש קודם.
ראשי מדידה מאפשרים לך לשמור על הראש כאשר הצמיגות זזה, מכיוון שמשקל המעיל עוקב אחר הפער ומהירות הקו. הגדר את הפער מהסרט הרטוב החדש במקום לדחוף את הישן. יש לאפס את לחץ הלהב ולחץ חלל התבנית עבור הצמיגות החדשה. יצרן מכונות ציפוי קובע כאן את טווח ההתאמה, והטווח הזה הוא נקודת ההתחלה שלך באתר.
חשב מחדש את קטע ההזנה מול הצמיגות הנמדדת. ריצות קצרות, קידוחים רחבים, המשאבה קרובה לראש ובידוד לאורך הצינור. הצמיגות עוקבת אחר הטמפרטורה, ועשר מעלות בתמיסה יכולות להפחית אותה בחצי. ספק קו ציפוי שקובע את המידות הללו פעם אחת חוסך מספר סבבי ניסיון.
השאר את המתיחה בין הלהב לתנור ליישור. המרחק, טמפרטורת המצע ותנועת האוויר ברחבי הרשת נחשבים כולם. הפעל את האזור הראשון מגניב ותן לפילוס את הזמן שלו.
דחוף את פרופיל הייבוש לאחור ותן לממס לצאת לאט. אל תפתח את נפח האוויר במלואו באזור הראשון. כאשר בונה מכונות רשם טמפרטורות אזור ונפחי אוויר, אתה יכול לקרוא איזה אזור להעביר. ספק שמכניס את הנתונים הללו להצעה נותן לך נקודת התחלה.
מַסְקָנָה
האם ניתן לצבוע תרחיץ עבה אינו מסתכם בנתון הצמיגות. ראש מדידה, קטע הזנה שמספק באופן קבוע וקטע ייבוש עם זמן פנוי. קבל את כל שלוש ו-50,000 הריצות לשנייה ברציפות. תפספס אחד ודילול הרחצה עדיין משאיר אותך עם בעיה.
מערכת הדרישות הזו מסתכמת באופן התאמת הראש, ההזנה וקטע הייבוש. בעיות כאלה עולות לעתים קרובות בעבודה אישית. Innater בנתה מכונות ציפוי לפי הזמנה במגוון מוצרים ותהליכים. דיוק, עובי ואחידות מעובדים על רקע התמיסה שלך ועובי היעד שלך.
אז איפה בעצם נתקעת צמיגות גבוהה?
כתוב את הצמיגות והמוצקים שנמדדו בהסכם הטכני. אמור איזה עמוד נושא את שיטת המדידה, קדח הצינור וטמפרטורות האזור. יצרן מכונות ציפוי ויצרן קו ציפוי מחזיקים בכל חלק ברשימה זו. יצרן OEM המתאם את הפרויקט צריך לקבוע את שיטת הקבלה בכתב.

חותך גלילים אוטומטי-מולד

מכונת ציפוי איטום-מולד
פורסם על ידי Innater Intelligent Equipment Co., Ltd, יצרנית של מכונות ציפוי לא-סטנדרטיות וקווים אוטומטיים. דוא"ל 13316631159@163.com|אתר אינטרנט https://www.getinnater.com/|טל +8613316631159