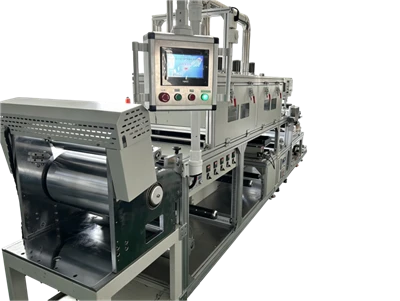
גליל יוצא מהתנור. אתה חותך מטר ומודד חמש נקודות לרוחבו. האמצע קורא נמוך ושני הקצוות עומדים גבוהים. הפעילו תרחיץ אחר והצורה מחזיקה, כשהגובה זז מעט. זו כבר לא קריאה תועה. זה הפרופיל שהמכונה מחזיקה ביום רגיל. בספרות האנגלית זה מופיע בתור Edge Thick, Center Thin. מה שצמחים מדווחים בדרך כלל נופל לארבעת הדפוסים הללו.
1. המרכז לעולם לא מגיע למטרה, ושני הקצוות יושבים מעליו.
2. כל כך הרבה קצה גזוז, והתשואה עדיין לא תעלה.
3. המעקב תוקן והאוויר הותאם, והצורה נשארת.
4. שנה את המוצר או את התרחיץ, ופרופיל הקצה משתנה איתו.
אלקטרודות סוללה, סרטים אופטיים, כיסויי שחרור, נחושת ורדיד אלומיניום כולם נחשבים לעבודה דיוק גבוהה. העובי הנוסף בשפה מופיע תחילה בחתך והערימה, ולאחר מכן בנתון התשואה. קישוט הקצה משולם לפי מילימטר, כך שחיפוי רחב יותר הוא עלות אמיתית.
אז מאיפה הצורה, ומה עושים בקשר לזה.
Edge Pull-לאחור לוחץ את ה-Slurry יחד לאורך שני הצדדים
כאשר העובי יוצא לא אחיד, המהלך הראשון עבור רוב האנשים הוא לחזור ולמדוד את נקודת המדידה. מדוד את זה שוב ושוב, והכיוון שגוי. קצוות עבים נובעים ממה שקורה לאחר שהסלורי עוזב אותו.
משיכה-לאחור נובעת ממתח פני השטח. למשטח הנוזל אין תמיכה בקצה, ולכן מתח פני השטח מושך אותו פנימה. תמיסת נלחצת יחד בשפה והסרט הרטוב עבה שם יותר מאשר באמצע. ככל שהקו עובר לאט יותר, כך המשיכה צריכה לעבוד יותר זמן והרכס גדל יותר.
במקום שבו יש לתחנה סכר קצה, הרחצה מתעכבת ויש פחות מקום למשוך פנימה.
יש צ'ק גולמי באתר. הפעל מד סרט רטוב על פני חמש נקודות לפני התנור, ומונח הקצה מופיע מוקדם. אתה לא צריך לחכות לשיתוך, או לנתוני גליל גמורים.
האם ספק קווי ציפוי מציע סכר קצה, ואיזה סוג, מופיע בקריאות.
האוויר זורם מהר יותר לאורך שני צידי התנור
ייבוש הוא הגדול מבין השניים. הממס עוזב את הקצוות מהר יותר, האוויר עוטף את השפה, והמהירות עולה לאורך שני הצדדים. ציפוי הקצה מתרכז ראשון ומתקבע ראשון, בעוד האמצע עדיין דק ועדיין חופשי לזרום. מוצקים מהמרכז מבוצעים החוצה ומתמקמים בקצה.
השאר כוס קפה לייבוש ונוצר טבעת כהה מסביב לבסיס. אותה סיבה. הרבה מהעובי הנוסף בשפה נובע מכך. פרופיל טמפרטורה לא אחיד לרוחב דוחף באותה הדרך.
כדי לראות מה הקטע הזה עושה, רשום את הטמפרטורה של כל אזור תנור, ואז צעד מד רוח על פני יציאות האוויר. שים את שתי קבוצות המספרים זו לצד זו והאזור הגורם לבעיות מופיע בדרך כלל.
אז כמה ימים בהפעלה יעלה לכם יצרן שלא יכול לשים נתון מדיד על אחידות האוויר? ספק ציוד מחזיק בדרך כלל את עקומות הייבוש המקוריות, ותפוצת האוויר הצולבת-תכתובת בהן. יצרן מכונות ציפוי שבונה זאת בתוכנית הייבוש משאיר פחות לצוות לתקן במקום.
מעקב אחר סחף ומתח צלב לא אחיד-
המעקב עוקב אחר המכונה. נסחף מעט מהמרכז והקצה בצד אחד נכנס לתנור בנקודה אחרת ופוגש אוויר אחר. מתח לא אחיד לרוחב משנה את האופן שבו הקצוות מתכווצים. כוונן את מיקום האינטרנט פעם אחת והקריאות זזות.
תיקון אחד מזיז את המספר, אז האם היית מתייחס למונח הזה כאל קבוע? הדיוק שבונה מכונות בונה במדריך האינטרנט קובע את גודלו.
המצע עצמו עבה בקצה
דבר אחד צריך להסדיר לפני כל דבר אחר. קח אורך לא מצופה של מצע ומדוד את אותן חמש נקודות. נייר כסף וסרט עבים מעט בקצה לאחר הקלנדר והחיתוך. הציפוי מעתיק את הצורה שמתחתיו, כך שחלק מהעלייה הזו מעולם לא עשה המצפה.
שמור אורך של אותו גליל ללא ציפוי, או העביר את רשת הבסיס על פני חמש נקודות והצב את הדמויות כנגד הגליל המוגמר. יצרן אשר מצרף גיליון סובלנות קצה מדודה במסירתו מסיר מחצית מהטיעונים הללו.
הוצא תחילה את מונח המצע. מה שנשאר שייך לציפוי.
כיצד לזהות את הסיבה האמיתית
אל תתחיל בנגיעה בתעלה. שלושה שלבים לפי הסדר בדרך כלל מצמצמים אותו.
מדוד תחילה את המצע הלא מצופה. חמש נקודות ברחבי הרשת, מול הדמויות המוגמרות. הוציאו את החלק שכבר היה שם, ולשאר יש עם מה לעבוד.
ואז למדוד לפני התנור. חמש נקודות על הסרט הרטוב, קצת במורד הזרם מנקודת המדידה. אם הקצה כבר עבה, התבונן במונח המשיכה-לאחור ובסכר הקצה. שלל את זה והחיפוש עובר לתנור.
אחרון, למדוד אחרי התנור. סרט רטוב אפילו נכנס פנימה, סרט יבש יוצא לא אחיד, והכיוון יושב בקטע הייבוש והמעקב.
שלושה צעדים פנימה, והכיוון בדרך כלל ברור. גם נקודות הדגימה צריכות לתקן. פרופיל המסירה של יצרן קו ציפוי נושא לרוב שלוש נקודות בלבד, כאשר המרכז נלקח כממוצע. כדי לראות את הקצה עצמו, הנקודה צריכה לשבת בתוך תריסר מילימטרים מקו החיתוך. המרחק הזה כתוב בצורה שונה מיצרן אחד למשנהו, כך שהוא נחשב רק ברגע שהוא בהסכם.
מה שחשוב אחרי זה הוא מי יישאר איתך על זה. האם יצרן מכונות ציפוי מחזיק בצוות תהליך, או רק שולח ציוד? ספק ללא מהנדסי תהליכים בדרך כלל מוסר לך דף פרמטרים ומשאיר לך את השאר.
כיצד לשפר את אחידות עובי הקצה
השיפור צריך לכסות את כל מערכת הציפוי. החלפת חלק אחד לעיתים רחוקות מסדרת את זה.
בצד התהליך ישנם מספר מסלולים. הוסף חומרה לחיתוך קצוות, או פרופיל- את זרימת האינטרנט הצולבת כך שהקצוות יקבלו פחות. התאם את אוויר הקצה בצינור כך ששני הצדדים לא יורמת. בדוק את מדריך האינטרנט על לוח זמנים, במיוחד את התפלגות המתח על פני הרוחב. מבין השלושה, החלפת התעלות היא הזולה ביותר והכי מדלגת עליה.
בצד הציוד, שאל שלוש שאלות בבחירה. האם ניתן לשלוט באוויר הקצה בכוחות עצמו, ובאיזו מידה. האם יש מקום ליצור פרופיל- של זרימת האינטרנט הצולבת בשקע. כמה נקודות קורא ראש המדידה, וכמה רחוקה הנקודה החיצונית מקו החיתוך.
כתוב שלושה פריטים בהסכם. כמה קצה נגזם, איך מטפלים בסובלנות המצע, והאם אתה מודד סרט רטוב או יבש. כשהם קבועים, שני הצדדים קוראים את אותו סקאלה. ספק ציוד צריך לציין את נקודות המדידה גם בדף הקבלה, כך שאף אחד לא מודד דבר אחר ביום המסירה.
הסילוף מגיע אחרון. ניסוח עם מתח פנים גבוה ומוצקים גבוהים נמשך חזק יותר ומראה אפקט קצה כבד יותר. שנה את הניסוח ופרופיל הקצה באותה מכונה משתנה איתו. זו הסיבה ש-OEM יתעקש על ריצת ניסיון עם השטף שלך לפני הצעת המחיר. הצעת מחיר שאין עליה כלום מלבד מחיר, בדרך כלל אין מאחוריה כלום.
אם בונה מכונות מפרט את השורות האלה צריך קריאה אחת של ההצעה. ספק קו ציפוי אשר מוסר פרופיל אינטרנט צולב-בשלב הניסיון נותן לך משהו להשוות לפני משלוח המכונה.
מַסְקָנָה
ציפוי שעבה בקצוות ודק באמצע נגרם לעיתים רחוקות בגלל דבר אחד. משוך- אחורה, מייבש אוויר, מעקב ומתח, והמצע שמתחת כולם נוטים להיערם יחד.
אלקטרודות הסוללה מתרחבות, וקצה הפסולת נכנס ישר לנתון התפוקה. יצרן OEM בדרך כלל כותב את סובלנות הקצה בהסכם הטכני כשורה נפרדת. לאחר חיתוך הקצוות עומדים גאים על הגליל, וזה מופיע שוב בעת הערימה. במעמד זה של עבודה, פתח תחילה את קטע הייבוש. סרטים אופטיים וכיסויי שחרור דלילים, ואפקט הקצה לוקח נתח גדול יותר מהסך הכל. מדוד את הפרופיל הרטוב לפני התנור. נחושת ורדיד אלומיניום נושאים סובלנות גדולה לקצה מלכתחילה, אז הסר את מונח הקלנדר והחיתוך לפני שאתה קורא את הציפוי.
ייצור יציב צריך ניתוח חומרים, בדיקות תהליכים ותכנון ציוד כדי להתיישר. הנחת חומר היא רק סרגל הכניסה. החזקת אותה סובלנות-לאינטרנט שנתיים ושלוש זה מה שקובע.
סובלנות הקצוות מסתכמת בדמות החיתוך, באוויר הקצה ובסוג סכר הקצה. השאלה אם יצרן מכונות ציפוי יפעיל פרופיל אינטרנט צולב-על הרחצה שלך לפני הבחירה היא שאלה הוגנת. צרף את קריאות הקצה והתשובה נושאת משקל רב יותר. קצוות לא אחידים כמו זה מופיעים לעתים קרובות בעבודה מותאמת אישית, ודיוק, עובי ואחידות מעובדים מול הסילוף שלך ועובי היעד שלך. נתוני לפני-ו-אחרי שיצרן קו ציפוי משאיר בזמן ההפעלה קיימים בדיוק בשביל זה. ספק קו ציפוי שמתמחר את קצה הפסולת הרחב יותר בהצעת המחיר נותן לך נתון תשואה מלא.
שלושת החודשים הראשונים לאחר הגעת הקו בודקים אנשים יותר מיום חתימת החוזה. אם בונה מכונות נשאר איתך לייצור זה בדרך כלל ברור עד אז.

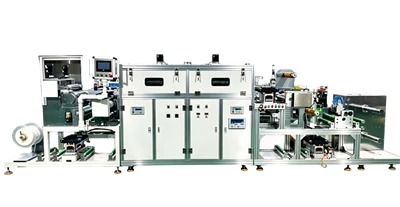
ציפוי סוללות פוטו-וולטאי שנבנה על ידי Innater

ציפוי סוללות ליתיום קטן שנבנה על ידי Innater
פורסם על ידי Innater Intelligent Equipment Co., Ltd, יצרנית של מכונות ציפוי לא-סטנדרטיות וקווים אוטומטיים. דוא"ל 13316631159@163.com|אתר אינטרנט https://www.getinnater.com/|טל +8613316631159