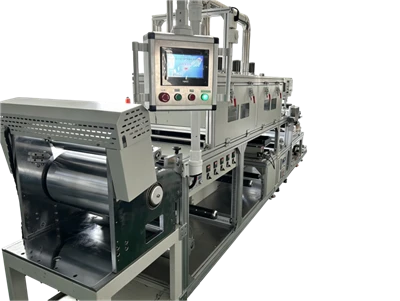
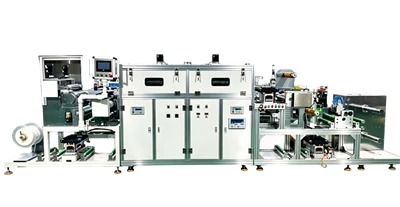
לקוח נכנס למשרדנו בשנה שעברה כשהוא נושא דלי ציפוי משלו. סרט אופטי, קו חדש. שורת הפתיחה שלו הייתה, אתה משתמש במות חריץ, נכון.
אמרתי שלא בהכרח. אמור לי קודם את העובי הרטוב.
הוא נראה מופתע. שלושה יצרני מכונות ציפוי כבר אמרו לו שכן, ורק אחד שאל לגבי עובי רטוב. הקו הזה בסופו של דבר רץ עם מיקרו גרבורה. עוד דקה על זה.
שיטת הציפוי היא הבסיס לכל הקו. טועה והכל במורד הזרם עוקב אחריו, גודל תנור, פרופיל מתח, מהירות קו בר השגה, ואי אפשר לתקן שום דבר מזה לאחר מכן. מה שקונים פותחים איתו זה מחיר ותצורה. מה שיצרני מכונות הציפוי נושאים בראשם הוא טבלה אחרת לגמרי, והפער הזה מייצר הרבה חרטה מדי שנה.
ארבע שיטות, ארבעה מקומות שבהם כל אחד מנצח
אף אחד לא גורם לראש אחד לעשות הכל. מי שיגיד לך אחרת הוא חדש או רוצה את ההזמנה קודם. תשאלו עשרה ספקים וכל העשרה יגידו שהם יכולים לעשות את זה, וזה לא בדיוק משקר, אבל צריך לקרוא בין השורות. רוב ספקי קווי הציפוי דוחפים את השיטה שהם מכירים הכי טוב, והסיבה היא מעשית, הם לא יכולים לעבור ניסיון לעבור אותך על משהו שהם מעולם לא ניהלו. כל יצרן מכונות ציפוי נושא טבלת טווח כמו זו. לא כולם מנדבים את זה.
להב פסיק הוא מה שאני מכיר הכי טוב, ועל מה נבנתה החברה הזו. קצה הסכין וגליל הגיבוי קובעים פער, והפער קובע את משקל המעיל, כך ששינוי בעובי המצע כמעט ולא נוגע בו. ציפויים עבים, צמיגות גבוהה, סובלנות מצע רופף, שם זה מחזיק. דבקים, סרט מגן, אנודת ליתיום. לקוח אחד מצפה סרט דו צדדי במעל שלוש מאות מיקרון רטוב עם צמיגות באלפי centipoise. שום דבר אחר לא התקרב. הצד השני דק. מתחת לעשרים מיקרון בערך, להב הפסיק מתחיל לעבוד.
מיקרו גרבורה עובד אחרת. גליל חרוט נושא נוזל, להב רופא מודד אותו, ואז הוא עובר לרשת. בבעלותה הלהקה מכמה מיקרון עד עשרים, בצמיגות נמוכה, המכסה סרט אופטי, סרט שחרור ורוב הסרטים הפונקציונליים. המלכוד הוא בלאי. כשהגליל נשחק, משקל המעיל זוחל למעלה, כך שאתה מחליף גלילים לפי לוח זמנים. לקוח אחד רץ שנה ללא שינוי ועובי נסחף בשלושה מיקרון. הוא היה משוכנע שקנה אצווה גרועה של חומר.
קוביית חריץ היא המדויקת ביותר והפחות סלחנית. משקל המעיל מגיע מקצב הזנה מעל מהירות הקו. שמור על יציבות המשאבה והסינון והסובלנות תהיה הדוקה מאוד, וזו הסיבה שעבודות אופטיות פרוסקיט, ליתיום ו-high-end לא יכולות לפעול בלעדיה. המחיר הוא שהחומר צריך להתנהג. בועות, חלקיקים, סחיפה של צמיגות, כל זה נוחת על הציפוי. דירוג סינון, הסרת גז, בקרת טמפרטורה, שום דבר לא אופציונלי. צפיתי ב-OEM יורד דרגת סינון כדי לחסוך כסף פעם אחת, והציפוי ירד מכוסה בשריטות עדינות. העיבוד המחודש עלה פי עשרה ממה שהוא חסך.
רוורס רול הוא החבר הוותיק של קווים ישנים יותר. עובי בינוני, דיוק בינוני, מכניקה פשוטה, קלה להפעלה. מעטים האנשים שמציינים את זה על קו חדש עכשיו, אם כי לעתים קרובות הוא שורד שיפוץ. בונה מכונות מנוסה יכול להסתכל על החומר שלך ולדעת בערך איזה ראש שייך עליו, ואז ניסויים מאשרים את השאר.
הפעם שדיברתי עם לקוח מחוץ למפרט שלו
בחזרה לאיש עם הדלי. שמונה מיקרון רטובים על חמישים מיקרון PET, צמיגות מתחת למאתיים centipoise.
קוביית חריץ יכולה לעשות את זה, אבל עבור הנפח הזה זה היה פטיש על אגוז. מערכת ההזנה, הסינון והסרת גז היו עולים יותר מכל דבר אחר על הקו, ואף אחד במפעל שלו מעולם לא שמר על ראש חריץ.
הרצנו שני ניסויים עם חומר משלו על מכונת מיקרו גרבורה והחזקנו עובי בפנים פלוס מינוס חצי מיקרון. הוא חתם באותו שבוע.
מאז יש לי הרגל. כשלקוח אומר שהחריץ מת, אני שואל שלוש שאלות. עובי רטוב. צְמִיגוּת. מי שומר עליו. אם לשלישי אין תשובה, העצה שלי היא לנסות לפני שאתה חותם.
אין להתייחס למשפט כאל עניין פורמלי
משפט הוא השלב היחיד שבו תביעות יכולות למות. כל ספק ציוד יכול להדפיס גיליון מפרט. חומר שעובר על ראש אינו משקר.
כמה נקודות מעשיות. תביא חומר משלך, לא את ניסוח הבית. התוף הזה במפעל שלך וזה במעבדה הם לא תמיד אותו נוזל. ריצה מספיק אורך, כמה מאות מטרים לא מוכיחים כלום, אלף מטרים אומרים לך אם הקצוות והחבורים מחזיקים. למדוד באתר עם מד במקום לחכות לדוח בבית. וזה שאנשים מדלגים עליו, הפעל את הניסיון במהירות הייצור האמיתית שלך. מספרים יפים ממעבר איטי לא שווים כלום.
ספק קו ציפוי רציני מבקש מכם את כל זה לפני שאתם חושבים לשאול אותו. ספק שמעורפל ברגע שאתה מציין ניסיון שווה להחליף. גרמו לספק הציוד להעלות את תנאי הניסיון על הכתב, זה מגן על שני הצדדים.
שתי דעות שלא יזכו אותי לחברים
ראשית, הימנע ממות חריץ אלא אם כן אתה באמת זקוק לה. לא בגלל שהוא רע, אלא בגלל שהדרישות שלו מאנשים וחומר עולות על מה שרוב הצמחים יכולים לתת. לרוב המפעלים חסרים מפעילים, לא מכונות. יותר מפעם אחת צפיתי בקו של חריץ מת, שישה חודשים לאחר, מפסיד לקו המיקרו-גובע העומד לידו.
שנית, תפסיקו לסגוד לראשים מיובאים. הפער היה אמיתי לפני עשר שנים. כמה יצרני קווי ציפוי כאן בונים כעת ראשים שמאחורי מערכת בקרה הגונה, מחזיקים בסובלנות שאינך יכול להפריד מהיבוא. מה שעדיין מפריד ביניהם הוא דיוק טחינת גליל ואיכות ההרכבה, אז בקשו מיצרן קו הציפוי לכתוב את שני אלה בחוזה במקום לקנות לפי שם המותג. כאשר יצרן ציוד מקורי מציע להפחית בחצי את המחיר של ראש, זה החלק שהם הוציאו.
לא הרבה בוני מכונות שמוכרים קווים חדשים יאמרו זאת בקול רם. אני אומר את זה כי ראיתי יותר מדי פרויקטים חמוצים על שיטה שנבחרה בצורה גרועה, והלקוח משלם פעמיים, פעם בכסף ופעם בזמן השבתה.
דבר אחרון
בחירת השיטה מסתכמת בשלושה שלבים. רשום את החומר, עובי הרטוב, מהירות הקו והסובלנות שלך. מצא שניים או שלושה ספקים של קו ציפוי אשר יתנסו באמת. הפעל אצווה אחת בכל אחד וקרא את הנתונים. קנה ממי שהמספרים שלו תופסים ומי שמוכן להגיד לך מה לא יעבוד. אף אחד לא יכול להחליט את זה בשבילך מתוך גיליון מפרט.
אני יצרן בעצמי, ואני עדיין מנסה כל חומר חדש לפני שאני מצטט אותו.
דבר מחיר אחרון. שיטה שנבחרה לא נכון היא כסף שנזרק, ככל שההצעה נראתה זולה.
פורסם על ידי Innater Intelligent Equipment Co., Ltd, יצרנית של מכונות ציפוי לא-סטנדרטיות וקווים אוטומטיים. דוא"ל 13316631159@163.com|אתר אינטרנט https://www.getinnater.com/|טל +8613316631159